齐河县华星塑业有限公司分享塑料制品加工工艺升级与节能降耗实践
📅 2026-09-27
🔖 齐河县华星塑业有限公司:塑料包装,塑料型材,塑料制品加工,塑料颗粒,塑业制品生产
在塑料制品行业竞争日趋白热化的当下,齐河县华星塑业有限公司围绕塑料包装、塑料型材及各类塑料颗粒的深加工环节,完成了一轮以“提效+降耗”为核心的技术改造。产线综合电耗下降约12%,成型合格率提升至98.6%——这组数据背后,是一系列具体而微的工艺调整。
一、螺杆与温控系统的匹配优化
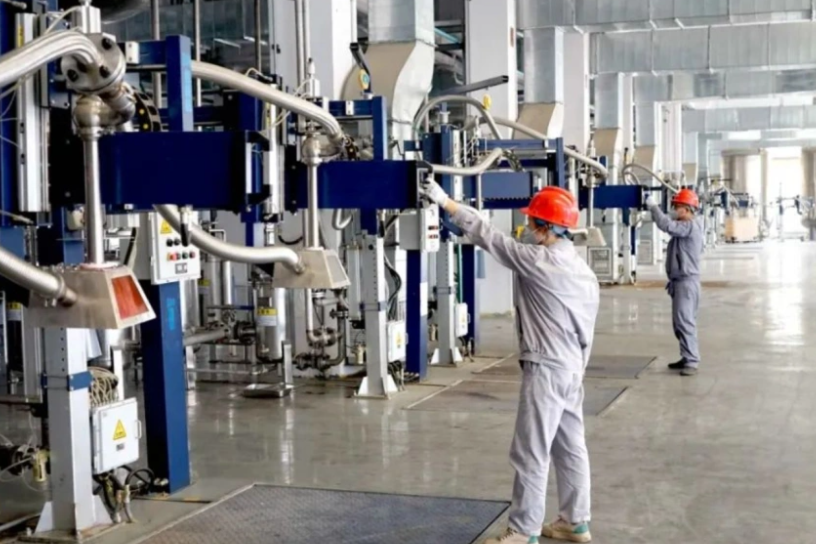
挤出工序是能耗大头。我们对主机螺杆压缩比与机筒加热圈分区重新做了匹配,将原先粗放的PID温控改为分段模糊控制。以PVC型材挤出为例,机筒四区温差从±8℃收窄到±2.5℃以内,塑化一致性明显改善,废料率随之下降。
- 螺杆转速与喂料速率联动:通过变频器同步调节,避免“大马拉小车”式的空转损耗。
- 加热圈保温层加装:单台挤出机日均节电约18kWh。
二、模具流道与冷却定型环节的细节改进
塑料包装制品对壁厚均匀性要求苛刻。技术组对多腔模具的流道做了CAE模拟分析,重新平衡了各腔压力降,减少了因充填不均导致的飞边和短射。冷却方面,将定型套的循环水路改为螺旋导流结构,冷却效率提升约15%,成型周期缩短了3~5秒。
塑料颗粒回用与配方微调
生产过程中产生的边角料经粉碎、造粒后,按不超过20%的比例回掺到非承重类塑业制品生产中。同时调整了润滑剂与稳定剂的配比,保证回料掺入后熔体流动速率仍稳定在工艺窗口内。这一项每年可减少新料采购成本近十万元。
以公司一条PE塑料包装膜产线为例,改造前吨产品电耗约420kWh,改造后降至368kWh,按当前产能测算,仅此一项年节约电费就超过七万元。更重要的是,产品厚度公差从±0.008mm收紧到±0.005mm,下游客户投诉率同比下降了四成。
塑料制品加工的节能降耗没有终点。齐河县华星塑业有限公司下一步计划在塑料型材产线引入在线测厚反馈系统,进一步压缩无效工时与原料浪费。对同行而言,这些实践或许不具备普适性,但“从每一度电、每一克料抠效益”的思路,值得一试。