齐河县华星塑业有限公司分享塑料制品加工工艺优化与质量管控要点
📅 2026-10-28
🔖 齐河县华星塑业有限公司:塑料包装,塑料型材,塑料制品加工,塑料颗粒,塑业制品生产
在塑料制品加工车间走访时经常能看到这样的场景:同一套模具、同一批原料,白班和夜班产出的产品尺寸公差却能差出0.05mm以上,部分薄壁件还会出现周期性飞边。这类问题往往不是单一因素造成的,而是工艺参数漂移、设备状态波动与质量管控脱节叠加的结果。
工艺波动的根源在哪里
注塑与挤出工艺对温度、压力、冷却时间的敏感度极高。以塑料颗粒的干燥环节为例,PA或PC类原料含水率每超出0.02%,制品表面就可能出现银纹甚至降解黄变。不少工厂的烘干机温控精度不足±5℃,料斗停留时间又缺乏记录,工艺窗口实际上处于"半失控"状态。
设备层面的磨损同样不可忽视。螺杆长期运行后止逆环间隙增大,实际射胶量会比设定值偏低,操作工若凭经验"补压",反而加剧了批次间的不稳定。
质量管控的三个落点
- 首件与巡检结合:首件确认不能只看外观,关键尺寸、重量、装配干涉量都要记录,巡检频次按产品等级区分,薄壁塑料包装件建议每2小时抽检一次。
- 工艺参数固化:将验证过的温度、压力、保压曲线写入受控文件,换模后由技术员复位,避免操作工随意调整。
- 原料批次追溯:塑料颗粒入库即绑定批次号,与生产工单关联,出现异常可快速锁定原料或工艺环节。
技术解析:从经验调机到数据驱动
齐河县华星塑业有限公司在塑料包装、塑料型材及各类塑料制品加工中,逐步把"看样调机"改为"看数调机"。以挤出型材为例,通过在线激光测径仪实时反馈外径数据,牵引速度与主机转速联动修正,壁厚波动可控制在±0.03mm以内。塑料颗粒的熔融指数每批进厂检测,与工艺卡比对后再投产,从源头减少流动性差异带来的填充不足。
对比来看,依赖人工经验的产线换模调试平均耗时40分钟以上,且首件合格率约85%;引入参数模板与在线监测后,调试时间压缩到20分钟左右,首件合格率提升至96%以上。差距不在设备贵贱,而在数据是否被真正用起来。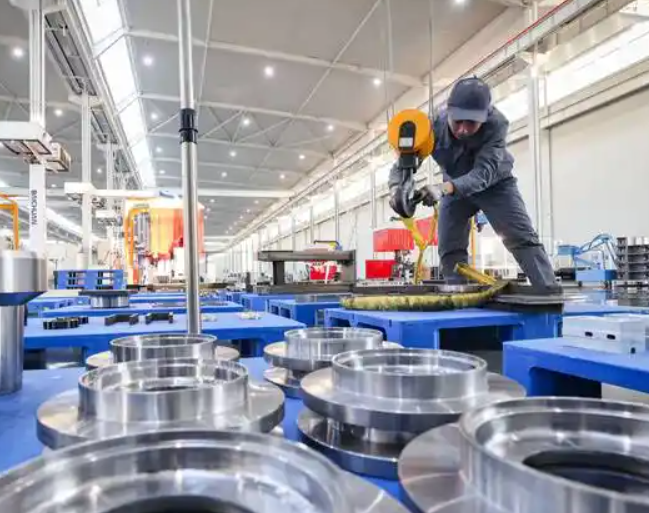
给同行的建议:先把关键工序的工艺参数台账建起来,哪怕用纸质记录;再逐步加装模温监测和称重抽检,用数据反推设备维护周期。塑业制品生产的稳定性,从来不是靠某一台好机器,而是靠每一批塑料颗粒、每一模产品都被认真对待。