塑料型材与塑料颗粒选型对比:齐河县华星塑业有限公司分享加工应用要点
在塑料加工行业摸爬滚打这些年,经常有客户来问:同样做一个周转箱或管材衬层,用塑料型材直接二次加工,和买塑料颗粒自己注塑挤出,到底哪个更划算?这个问题没有标准答案,但选型的逻辑是清晰的。齐河县华星塑业有限公司长期从事塑料包装、塑料型材及塑业制品生产,下面结合实际加工经验,把两类原料的选型要点拆开来讲。
塑料型材与塑料颗粒的核心差异
塑料颗粒是基础树脂经过造粒后的原料形态,常见的有PP、PE、ABS、PVC等,粒径一般在2~4mm,含水率控制在0.2%以下才能稳定加工。它的优势在于适配性强——注塑、挤出、吹塑都能用,配方可调空间大,适合批量生产结构复杂的塑料制品加工件。塑料型材则是已经过一次挤出成型的半成品,截面形状固定,比如异型材、板材、棒材,加工时只需切割、焊接或二次热成型,省去了熔融塑化环节。
从成本结构看,颗粒料单价低但需要配套注塑机、模具和干燥设备;型材单价高,却能把设备投入压下来。小批量、多规格的订单,型材方案往往更灵活。
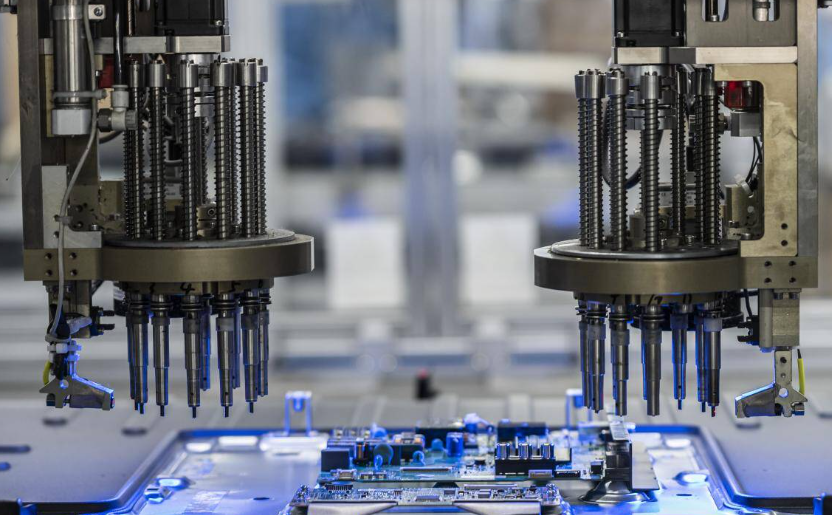
选型时该看哪几个参数
- 熔融指数(MFI):颗粒料注塑一般选MFI在8~25g/10min区间,挤出型材则偏向0.5~5g/10min的高黏度料,流动性差异直接影响成型质量。
- 截面精度:型材的壁厚公差通常控制在±0.3mm以内,超差会导致焊接或装配困难,采购时要索取截面检测报告。
- 批次稳定性:颗粒料关注色差和含水率波动,型材关注直线度和内应力,后者存放不当容易翘曲。
- 后加工方式:需要焊接的型材要确认材质可焊性,PVC型材与PP型材的焊接工艺参数完全不同。
加工应用中的注意事项
用颗粒料时,干燥环节最容易被忽视。以PA或PC为例,含水率超标0.1%就可能在制品表面形成银纹,建议除湿干燥机露点控制在-20℃以下。而使用型材时,切割锯片的转速和进给速度要匹配——转速过高会让切口局部熔融,产生毛边,影响后续装配精度。
齐河县华星塑业有限公司在塑业制品生产中发现,型材二次加工的内应力释放问题常被低估。切割后的型材建议在恒温车间放置24小时再进入下道工序,否则焊接件使用一段时间后可能出现开裂。颗粒注塑件则要关注保压曲线,保压不足带来的缩痕在厚壁件上尤其明显。
常见问题答疑
问:型材能否替代颗粒做大批量生产?要看产品结构。截面统一的板材类产品,型材路线效率不低;但带嵌件、多孔位的复杂件,注塑成型仍占优势。问:回收料颗粒能用吗?可以,但掺比建议不超过30%,且要重新检测MFI,回收料分子链断裂后流动性会偏高,工艺参数需重新标定。
选型的本质是把设备投入、原料成本、批量规模和精度要求放在一起算总账。齐河县华星塑业有限公司在塑料包装与塑料制品加工业务中,会根据客户订单的截面复杂度和批量区间给出原料建议,避免一味追求低价颗粒料反而拉高综合成本。加工路线选对了,良品率和交期自然稳得住。