塑料包装行业绿色转型趋势下齐河县华星塑业有限公司的生产布局与应对策略
📅 2026-10-27
🔖 齐河县华星塑业有限公司:塑料包装,塑料型材,塑料制品加工,塑料颗粒,塑业制品生产
欧盟《包装和包装废弃物法规》过渡期临近,国内快递包装绿色评价标准也在持续收紧。对塑料包装企业而言,绿色转型已从"选择题"变成"必答题"。齐河县华星塑业有限公司在近两年的产线调整中,摸索出一套兼顾成本与合规的落地路径。
一、材料端:从单一颗粒到分级配料
塑料包装的性能下限由原料决定。公司技术团队对塑料颗粒采购标准做了重新分级:面层料坚持使用高熔指线性低密度聚乙烯,保证薄膜的拉伸强度与热封窗口;芯层则引入经认证的再生料(PCR),按30%—50%比例梯度掺配。关键在于熔体流动速率(MFR)的匹配——再生料MFR波动大,需通过双螺杆共混造粒预调,将批次间差异控制在±0.3g/10min以内,否则吹膜时易出现厚薄不均。
二、工艺端:型材与制品的协同降耗
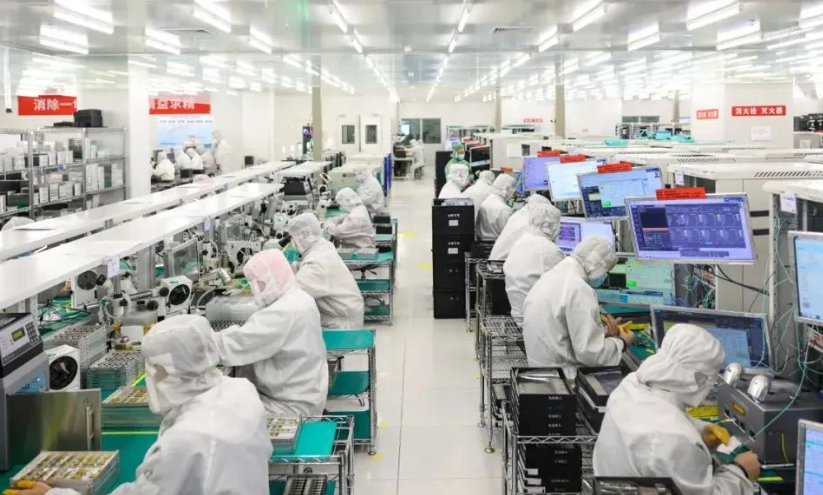
塑料型材挤出线的能耗集中在机筒加热段。公司对主机螺杆组合做了压缩比优化,配合电磁感应加热圈改造,开机预热时间由45分钟缩短至28分钟。在塑料制品加工环节,注塑车间推行模温机与冷水机联动控制,成型周期平均压缩6%。这些看似零散的改动,叠加起来对单位产值电耗的贡献相当可观。
- 吹膜线加装在线测厚仪,厚度公差从±8%收窄至±4%
- 破碎料闭环回用系统,边角料回用率提升至92%
- 挤出模头定期流道抛光,减少换色清机废料
作为一家深耕区域的塑业制品生产企业,齐河县华星塑业有限公司:塑料包装,塑料型材,塑料制品加工,塑料颗粒,塑业制品生产的全链条布局,让废料在不同工序间有了内部消化空间——吹膜边角料经造粒后可直接供型材线做内衬层,减少了外购和委外处理两头成本。
三、数据对比:改造前后的实际收益
以2023年与2024年同期数据对比:单位产品综合能耗下降11.6%,再生料使用比例由18%提升至34%,客户因厚度不达标导致的退货率从1.2%降至0.4%。更直接的是,凭借可回收设计认证,公司拿下了两个电商包装年度框架订单。
绿色转型不是一次性投入,而是配料、工艺、回收三条线的持续磨合。对中小塑业企业来说,先把废料闭环和能耗计量这两件"笨功夫"做扎实,往往比追逐新材料概念更见效。